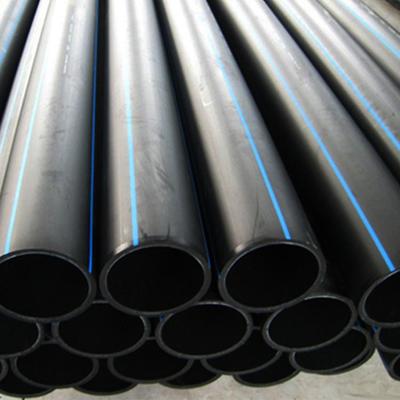
PP-R/PPB/PP/PE管材挤出机械设备生产线全面解析
塑料管材在建筑、市政、农业和工业等领域应用广泛,其中PP-R、PPB、PP和PE管材因各自优异的性能成为市场主流。这些管材的生产离不开高效可靠的塑料挤出机及配套设备组成的生产线。本文将对PP-R/PPB/PP/PE管材挤出机械设备生产线进行系统介绍,帮助读者全面了解其构成、特点及选型要点。
一、生产线概述
PP-R(无规共聚聚丙烯)、PPB(嵌段共聚聚丙烯)、PP(均聚聚丙烯)和PE(聚乙烯)管材挤出生产线通常由单螺杆挤出机或高效双阶挤出机、模具、定型冷却装置、牵引机、切割机、堆料架以及控制系统组成。整条生产线可实现从原料喂入到成品管材输出的连续自动化生产,适应不同原料特性和管材规格需求。
二、塑料挤出机核心作用
挤出机是生产线的“心脏”,其性能直接决定管材的质量与产量。针对不同材料,挤出机需配备专用螺杆和机筒:
- PP-R/PPB管材:通常采用屏障型螺杆或分离型螺杆,确保塑化均匀,避免材料降解;螺杆长径比一般为30-33:1,并配备开槽机筒以增强输送效率。
- PE管材:多采用高效单螺杆挤出机,长径比25-33:1,螺杆设计注重混炼效果,适应HDPE、MDPE等材料的高粘度特性。
- 对于高品质要求,可使用双阶挤出机(第一阶计量喂料、第二阶高压挤出),提高塑化质量并降低熔体温度。
三、生产线主要设备构成
- 挤出机:如上所述,根据产量和管径选择合适规格,通常配备熔体压力和温度传感器。
- 模具(机头):采用螺旋分配式或篮式机头,保证熔体流动均匀,生产无熔接痕的管材。
- 真空定型箱:用于管材外径定型和初步冷却,配备真空系统和喷淋/浸泡冷却装置。对于PE大口径管,常采用多段真空定型。
- 冷却水槽:进一步冷却管材,确保充分固化,可采用喷淋或 immersion 方式。
- 牵引机:通常为履带式或皮带式牵引,提供稳定牵引力,速度可调,与挤出量匹配。
- 切割机:根据管径可选行星切割或闸刀切割,实现定长切断,切口平整。
- 堆料架:自动翻转或卷取装置,收集成品管材。
- 控制系统:PLC控制,触摸屏操作,实现整线联动、参数设定和故障报警。
四、工艺参数与控制要点
- 温度控制:PP-R/PPB加工温度约200-230℃,PE约180-220℃,需精确控制各段温度。
- 螺杆转速:决定产量,需与牵引速度匹配,保持管壁厚度稳定。
- 真空度与冷却水温度:影响管材尺寸精度和表面光洁度。
- 熔体压力监测:保证模具内压力稳定,防止管材出现裂纹或内壁粗糙。
五、选型与生产建议
- 根据管材用途(给水、燃气、排水)和原料特性选择专用螺杆,确保塑化效果。
- 大口径PE管生产需高扭矩减速箱和强化冷却系统;小口径PP-R管可选择高速生产线以提高效率。
- 配置在线测厚仪和自动称重系统可实现精准控制,降低废品率。
- 生产线应具备良好的兼容性,通过更换螺杆和模具可适应多种材料生产。
六、
PP-R/PPB/PP/PE管材挤出机械设备生产线是材料和机械技术紧密结合的产物。合理的设备配置和精细的工艺控制是生产高质量管材的关键。随着对管材性能要求的提高,挤出机正朝着高效、节能、智能化的方向发展,为塑料管材行业持续注入新的动力。
如若转载,请注明出处:http://www.xmsbgy.com/product/46.html
更新时间:2026-10-22 00:20:14